پیچ ابزار | پیچ ابزار | تولید و تامین پیچ و مهره صنعتی و ساختمانی(رسمی)
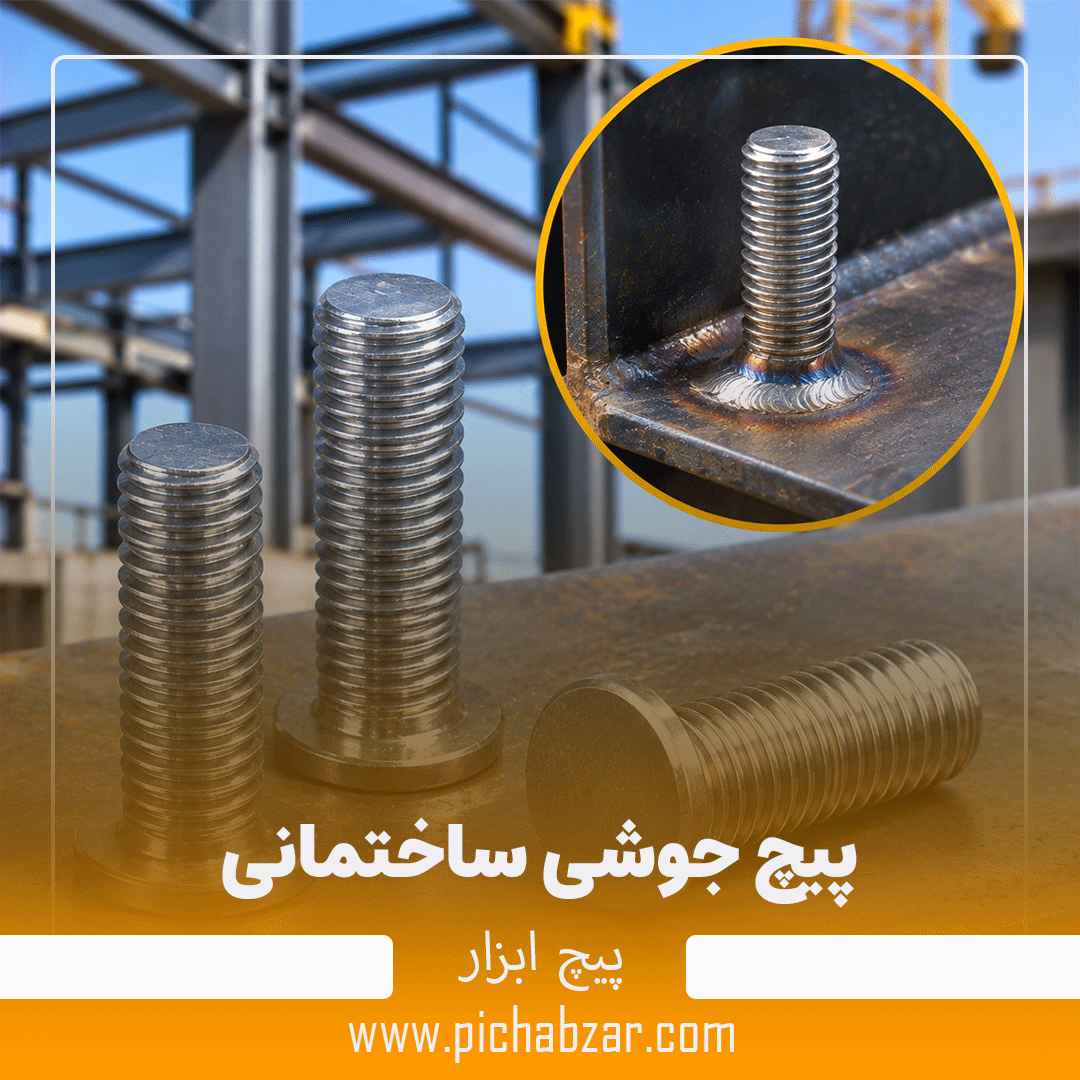
پیچ جوشی ساختمانی
پیچ جوشی ساختمانی یا Threaded Weld Stud نوعی Fastener است که یک سر آن برای ایجاد اتصال جوشی به ورق، پروفیل یا قطعه فولادی طراحی میشود و قسمت دیگر آن میتواند دارای رزوه برای نصب مهره، واشر، براکت یا تجهیزات باشد. برخلاف پیچ معمولی، برای نصب Weld Stud الزاماً نیازی به ایجاد سوراخ عبوری و قرار دادن Nut در پشت ورق وجود ندارد. همین ویژگی باعث شده استادهای جوشی در ساخت سازههای فلزی، فریم تجهیزات، زیرسازی نما، قطعات پیشساخته فلزی و بسیاری از مونتاژهای صنعتی کاربرد داشته باشند. با این حال پیچ جوشی رزوهدار را نباید با گلمیخ برشگیر سقف کامپوزیت یکی دانست؛ هر دو عضو خانواده Stud Welding هستند ولی شکل، وظیفه و طراحی متفاوتی دارند.
در صنعت ساختمان گاهی هر قطعهای که به یک ورق جوش داده شده و رزوه داشته باشد «پیچ جوشی» نامیده میشود. این عبارت بازاری میتواند چند محصول متفاوت را شامل شود و همین موضوع هنگام خرید پروژهای باعث اشتباه میشود.
در کاربرد حرفهای بهتر است ابتدا مشخص کنیم منظور Threaded Weld Stud است، Weld Bolt مخصوص Resistance Welding است، یا Shear Connector Stud که در سقفهای کامپوزیت با نام گلمیخ شناخته میشود.
ISO 13918 خانوادههای مختلف Stud را جداگانه طبقهبندی میکند. در این استاندارد Fully Threaded، Virtually Fully Threaded، Partially Threaded، Reduced Shaft، Internal Thread و Shear Connector جزو گروههای متفاوت هستند.
بنابراین اگر پروژه به یک Stud رزوهدار برای بستن Bracket نیاز دارد، نباید صرفاً عبارت «گلمیخ» در استعلام نوشته شود.
برای مشاهده سایر Fastenerهای ساختمانی میتوانید به دسته انواع پیچ در پیچ ابزار مراجعه کنید.
پیچ جوشی ساختمانی چیست؟
Weld Stud یک Fastener محوری است که انتهای آن با فرآیند Stud Welding به Base Metal متصل میشود.
در مدل رزوهدار، قسمت آزاد Stud دارای Thread است و پس از جوش میتوان Nut، Washer، Bracket یا قطعه دیگری روی آن نصب کرد.
به این ترتیب اتصال در دو مرحله مفهومی شکل میگیرد:
مزیت اصلی این معماری آن است که دسترسی به پشت ورق برای گرفتن Nut اولیه لازم نیست.
در بسیاری از Fabricationها همین موضوع باعث کاهش Hole Making، افزایش سرعت مونتاژ و ایجاد سطح پشت تمیزتر میشود.
استاندارد پیچ جوشی ساختمانی چیست؟
دو استاندارد ISO در این حوزه اهمیت ویژه دارند.
ISO 13918
ISO 13918:2017 الزامات Stud و Ceramic Ferrule برای Arc Stud Welding را تعریف میکند و شامل Dimensions، Materials و Mechanical Properties است.
این نسخه در سال 2025 دوباره Review و Confirm شده و همچنان نسخه منتشرشده جاری است. Amendment 1 آن نیز در سال 2021 منتشر شده است.
ISO 14555:2025
ISO 14555:2025 استاندارد فعلی اجرای Arc Stud Welding مواد فلزی است. این Edition در ژوئیه 2025 منتشر و جایگزین ISO 14555:2017 شده است.
استاندارد جدید موضوعاتی مانند Welding Knowledge، Quality Requirement، Welding Procedure Specification، Qualification Procedure، Qualification اپراتورها و Testing جوشهای تولیدی را پوشش میدهد.
انواع پیچ و استاد جوشی طبق ISO 13918
واژه Weld Stud فقط به یک هندسه محدود نمیشود.
| نوع | نماد ISO | کاربرد کلی |
|---|---|---|
| Fully Threaded Stud | FD | Stud رزوهدار کامل |
| Virtually Fully Threaded | MD | رزوه تقریباً تا ناحیه جوش |
| Partially Threaded Stud | PD | بخشی رزوه و بخشی Shank ساده |
| Reduced Shaft Threaded Stud | RD | Stud رزوهدار با شفت کاهشیافته |
| Unthreaded Stud | UD | استاد بدون رزوه |
| Stud with Internal Thread | ID | استاد دارای رزوه داخلی |
| Shear Connector | SD | انتقال برش در کاربردهای سازهای |
برای مقاله «پیچ جوشی ساختمانی» تمرکز اصلی روی FD، MD، PD و در بعضی Applicationها ID است.
پیچ جوشی رزوهدار چیست؟
Threaded Weld Stud پس از جوش شدن یک Stud ثابت و رزوهدار روی Surface ایجاد میکند.
در نتیجه بهجای عبور دادن Bolt از Hole میتوان Fixture را روی Stud قرار داد و با Nut بست.
این روش در Fabrication قطعاتی که دسترسی فقط از یک طرف وجود دارد بسیار کاربردی است.
- اتصال Bracket
- نصب صفحات پوششی
- اتصال فریم فرعی
- نصب تجهیزات
- اتصال Clip و Clamp
- ساخت Panelهای فلزی
- اتصال قطعات قابل بازشدن
- Fabrication سازهای طبق طراحی
تفاوت پیچ جوشی ساختمانی و گلمیخ چیست؟
این یکی از مهمترین تفاوتهایی است که در خرید باید رعایت شود.
| ویژگی | Threaded Weld Stud | Shear Stud / گلمیخ |
|---|---|---|
| رزوه | دارد | معمولاً ندارد |
| وظیفه اصلی | ایجاد نقطه اتصال رزوهدار | انتقال نیروی برشی |
| اتصال بعدی | مهره و Fixture | درگیر شدن با بتن/سیستم کامپوزیت |
| شکل رایج | Stud رزوهدار | Headed Stud |
| استاندارد خانواده | ISO 13918 | ISO 13918 |
| کاربرد ساختمانی | Bracket و تجهیزات | تیر کامپوزیت و انتقال برش |
تفاوت پیچ جوشی و پیچ معمولی چیست؟
پیچ معمولی
معمولاً از Hole عبور میکند و از سمت دیگر Nut یا Thread داخلی برای بستن نیاز دارد. قطعه را میتوان بدون عملیات جوش نصب و باز کرد.
پیچ جوشی
Stud به Base Metal جوش میشود و پس از آن بخش رزوهدار ثابت برای اتصال Fixture باقی میماند.
انتخاب بین این دو به Design، دسترسی، نیاز به بازکردن، مقاومت Fatigue، Production Method و شرایط خوردگی بستگی دارد.
پیچ جوشی به معنی «پیچ قویتر از پیچ معمولی» نیست؛ فقط معماری اتصال متفاوت است.
تفاوت Weld Stud با پیچ جوشی پروجکشن چیست؟
در بازار ممکن است Stud یا Boltهایی با چند Projection در زیر Head نیز با عنوان پیچ جوشی عرضه شوند.
این قطعات معمولاً برای Resistance/Projection Welding روی Sheet Metal طراحی میشوند.
مکانیزم اتصال آنها با Drawn Arc Stud Welding متفاوت است.
در نتیجه وقتی برای سازه یا ورق ضخیم RFQ ارسال میکنید، عبارت «پیچ جوشی» بهتنهایی ممکن است باعث دریافت محصول اشتباه شود.
کاربرد پیچ جوشی ساختمانی چیست؟
در ساختمان، Weld Stud رزوهدار بیشتر در نقاطی استفاده میشود که لازم است یک Threaded Attachment روی عضو فلزی ایجاد شود.
نمونه کاربردهای قابل بررسی:
- زیرسازی نما
- Bracketهای فلزی
- اتصال تجهیزات به Frame
- نصب صفحات محافظ
- اتصال Clips
- ساخت Panelهای فلزی
- اتصالات MEP روی Steel Frame
- اتصال Coverهای قابل باز شدن
- فریم ماشینآلات
- ساخت تجهیزات ساختمانی
این موارد فقط مثال Application هستند. Load و مناسب بودن Stud باید برای هر پروژه جداگانه طراحی شود.
پیچ جوشی در سازه فلزی
در Fabrication سازه فلزی، ایجاد Threaded Attachment با سوراخکاری عضو اصلی همیشه مطلوب نیست.
Stud Welding میتواند در Detailهای طراحیشده امکان نصب یک Threaded Point را بدون Hole Through فراهم کند.
اما این موضوع به معنی مجاز بودن Welding روی هر قسمت Beam یا Column نیست.
اضافه کردن Stud روی Flange، Web یا Plate میتواند Heat-Affected Zone و Stress Concentration ایجاد کند و در عضو سازهای باید طبق Drawing و Welding Procedure انجام شود.
پیچ جوشی برای زیرسازی نما
در بعضی سیستمهای نما لازم است Bracket، Clip یا قطعه قابل تنظیم روی Steel Substructure متصل شود.
Threaded Weld Stud میتواند یکی از راهکارهای طراحی باشد؛ بهخصوص زمانی که دسترسی پشت Steel Plate وجود ندارد.
اما نمای ساختمان با Wind Load، Dead Load، Thermal Movement و Corrosion Exposure مواجه است.
بنابراین انتخاب صرفاً براساس M8 یا M10 بودن Stud کافی نیست.
Load Combination، Base Plate Thickness، Material Compatibility، Corrosion Protection و Weld Quality باید بررسی شوند.
پیچ جوشی برای تجهیزات و تأسیسات ساختمان
Weld Stud میتواند در Fabricated Steel Equipment و Frameهای تأسیساتی نیز نقاط نصب ایجاد کند.
برای مثال ممکن است روی یک Frame فلزی لازم باشد Clamp، Cover یا Bracket قابل بازشدن نصب شود.
در چنین شرایطی Stud ثابت روی Frame جوش میشود و Fixture با Nut بسته میشود.
اگر Equipment دارای Vibration باشد، علاوه بر Weld Stud باید Locking Method مهره نیز بررسی شود.
برای مشاهده Nutهای مختلف میتوانید وارد دسته انواع مهره شوید.
مزایای پیچ جوشی ساختمانی
- امکان نصب از یک سمت
- حذف Hole عبوری در بعضی طراحیها
- سرعت تولید بالا در تیراژ
- ایجاد Stud ثابت روی قطعه
- کاهش قطعات پشت ورق
- امکان نصب Nut و Washer
- مناسب Fabrication صنعتی
- قابلیت موقعیتدهی دقیق با Fixture مناسب
عدم نیاز به دسترسی پشت ورق
اگر پشت Panel یا Plate قابل دسترس نباشد، استفاده از Bolt Through ممکن است دشوار یا غیرممکن شود.
Stud Welding یک Attachment ثابت روی سطح ایجاد میکند و قطعه ثانویه از سمت قابل دسترس مونتاژ میشود.
کاهش سوراخکاری
در بعضی Detailها Hole Making حذف میشود. این موضوع میتواند سرعت Fabrication را بالا ببرد و Surface پشت ورق را دستنخورده نگه دارد.
محدودیتهای پیچ جوشی ساختمانی
Weld Stud برای همه اتصالات بهترین گزینه نیست.
- نیاز به تجهیزات Stud Welding
- نیاز به WPS و کنترل کیفیت
- ایجاد Heat-Affected Zone
- حساسیت به کیفیت Surface
- محدودیت در ورقهای بسیار نازک
- نیاز به Weldability مناسب
- نیاز به اپراتور واجد صلاحیت
- کنترل خوردگی پس از Welding
اگر قطعه باید مرتباً جدا شود، خود Stud روی Base Metal باقی میماند و فقط Fixture و Nut باز میشوند.
اگر هدف اتصال کاملاً قابل جداسازی بدون اثر دائمی روی Base Plate باشد، Bolt معمولی ممکن است انتخاب مناسبتری باشد.
سایز پیچ جوشی ساختمانی چگونه انتخاب میشود؟
انتخاب Diameter نباید فقط از روی تجربه انجام شود.
پارامترهای مهم عبارتاند از:
- بار کششی
- بار برشی
- بار ترکیبی
- Static یا Fatigue Load
- Thread Diameter
- Stud Length
- Base Metal Thickness
- Base Metal Strength
- Stud Material
- Weld Strength
- Edge Distance
- Spacing
M8، M10 و M12 از سایزهایی هستند که در Threaded Fastenerها بسیار شناخته شدهاند، اما هیچ قانون عمومی مانند «M10 برای فلان کیلو» وجود ندارد.
پیچ جوشی M8، M10 یا M12 کدام بهتر است؟
| سایز | کاربرد اولیه برای بررسی | نکته |
|---|---|---|
| M8 | Attachmentهای سبکتر | Load Data و Plate باید بررسی شوند |
| M10 | Bracket و Frame متوسط | انتخاب بسیار Application-Specific است |
| M12 | Attachment بزرگتر | Stud بزرگتر نیازمند Base مناسب است |
| بزرگتر | کاربردهای خاص مهندسی | Welding Procedure و Plate Design اهمیت بیشتری دارد |
این جدول فقط یک دستهبندی مفهومی است و جدول باربری محسوب نمیشود.
ضخامت ورق برای پیچ جوشی چقدر باید باشد؟
پاسخ ثابت ندارد.
Plate Thickness باید برای فرآیند Welding، Heat Input و Load انتقالی مناسب باشد.
در ورق بسیار نازک ممکن است مشکلاتی مانند Distortion، Burn-Through یا تمرکز تنش بیشتر شود.
در Plate ضخیم نیز Welding Parameter، Stud Diameter و Material باید با Procedure هماهنگ شوند.
ISO 14555 محدودهها و Quality Requirementهای Stud Welding را در قالب Procedure Control بررسی میکند؛ بنابراین بهتر است Minimum Plate Thickness از Stud Manufacturer و Qualified Welding Procedure گرفته شود.
جنس پیچ جوشی ساختمانی چیست؟
Stud Material باید هم Mechanical Property لازم را داشته باشد و هم قابلیت جوشکاری مناسبی با Base Metal ایجاد کند.
ISO 13918 Materials و Mechanical Properties انواع Stud را پوشش میدهد.
محصول میتواند از Steel یا در بعضی خانوادهها Stainless Steel و Materialهای تعریفشده دیگر ساخته شود.
استفاده از یک پیچ معمولی و تلاش برای جوش دادن انتهای آن، معادل استفاده از Stud طراحیشده برای Stud Welding نیست.
آیا میتوان پیچ 8.8 را مستقیم به سازه جوش داد؟
این سؤال را نباید صرفاً با Class 8.8 پاسخ داد.
Property Class پیچ معمولی برای رفتار مکانیکی آن بهعنوان Fastener رزوهدار تعریف میشود و الزاماً Weldability مناسب برای جوش مستقیم را تضمین نمیکند.
حرارت Welding میتواند Microstructure و خواص ناحیه نزدیک جوش را تغییر دهد.
اگر اتصال نیازمند Welded Threaded Fastener است، استفاده از Stud با Material و Specification مناسب Stud Welding رویکرد حرفهایتری است.
آیا پیچ جوشی جای انکر بولت را میگیرد؟
خیر؛ این دو اساساً Base Material متفاوتی دارند.
Weld Stud معمولاً به Steel Base متصل میشود. Anchor Bolt برای انتقال بار به Concrete یا Masonry طراحی میشود.
Weld Stud
اتصال به Metal Base از طریق Welding.
Anchor Bolt
اتصال به Concrete/Masonry از طریق Mechanical یا Chemical Anchoring.
برای مشاهده Anchorها میتوانید وارد دسته انکر بولت و رول بولت شوید.
پیچ جوشی یا پیچ و مهره عبوری؟
| معیار | پیچ جوشی | پیچ و مهره عبوری |
|---|---|---|
| دسترسی پشت قطعه | معمولاً لازم نیست | اغلب برای Nut لازم است |
| سوراخکاری | در Detail اصلی ممکن است حذف شود | معمولاً لازم است |
| اثر دائمی | Stud روی قطعه باقی میماند | Bolt قابل خارج شدن است |
| نیاز به Welding | بله | خیر |
| کنترل کیفیت | Weld + Stud | Bolt/Nut/Preload |
| Fatigue | نیازمند طراحی جوش | نیازمند طراحی Bolted Joint |
پیچ جوشی در بارگذاری خستگی
ISO 14555:2025 صراحتاً Arc Stud Welding را برای قطعات تحت Static و Fatigue Loading پوشش میدهد.
در Fatigue Application فقط Tensile Strength اسمی Stud کافی نیست.
شکل Weld Toe، Geometry، Stress Range، Base Material و Weld Quality میتوانند روی Fatigue Performance اثر بگذارند.
در سازهای که بار سیکلی دارد، Weld Stud باید در Design Fatigue دیده شود.
جوش استاد چگونه با جوش دستی پیچ فرق دارد؟
در Stud Welding، Fastener و فرآیند به شکل یک System طراحی میشوند.
Stud End Geometry، Ferrule یا Shielding Method، Welding Equipment و Procedure بخشی از فرآیند هستند.
جوش دادن یک Hex Bolt معمولی به دور Shank با Fillet Weld یک Detail متفاوت است و نباید آن را با ISO 13918 Stud Welding یکی دانست.
Stud Welding با فریت سرامیکی چیست؟
در بعضی روشهای Drawn Arc Stud Welding از Ceramic Ferrule در اطراف محل جوش استفاده میشود.
ISO 13918 علاوه بر Stud، Ceramic Ferruleهای مربوط به فرآیند را نیز پوشش میدهد.
Ferrule بخشی از Welding System است و شکل آن با نوع Stud هماهنگ میشود.
انتخاب جزئیات فرآیند باید مطابق WPS و دستور تجهیزات انجام شود، نه بر اساس حدس کارگاهی.
Stud Welding با گاز محافظ
در بعضی فرآیندها به جای Ceramic Ferrule یا همراه Detail تعریفشده، Shielding Gas برای محافظت از حوضچه جوش به کار میرود.
نوع Welding Technique به Stud، Diameter، Material، Orientation و Equipment وابسته است.
برای مقاله خرید، مهمترین نکته آن است که Stud Type باید با Welding Process پروژه سازگار باشد.
پیچ جوشی گالوانیزه و پوشش ضد خوردگی
Corrosion Protection در Weld Stud نیازمند توجه ویژه است؛ زیرا Welding روی Surface پوششدار میتواند هم فرآیند جوش و هم Coating را تحت تأثیر قرار دهد.
گاهی Stud قبل از Welding Finish مشخصی دارد و ناحیه Weld End برای اتصال آماده شده است. در پروژههای دیگر Surface Protection پس از Fabrication اعمال میشود.
روش مناسب به Coating System، Material و Procedure پروژه وابسته است.
اگر Steel Assembly بعد از Stud Welding گالوانیزه گرم میشود، رزوهها، Fit Nut و فرآیند Galvanizing باید در طراحی ساخت لحاظ شوند.
پیچ جوشی استیل در ساختمان
در محیطهای خورنده، Stainless Weld Stud نیز قابل بررسی است.
اما Stainless Stud باید با Base Material و Welding Process سازگار باشد.
اگر Stainless به Carbon Steel متصل شود، علاوه بر Metallurgical Compatibility باید Corrosion Detail و Galvanic Behaviour نیز بررسی شوند.
استفاده از Stainless صرفاً به دلیل «ضدزنگ بودن» بدون بررسی جوش تصمیم کاملی نیست.
پیچ جوشی برای محیط مرطوب و فضای باز
در فضای Outdoor، Weld Area نیز بخشی از Corrosion Protection System است.
اگر Coating فقط روی Stud باشد ولی Weld Zone بدون محافظت باقی بماند، خوردگی میتواند از همان ناحیه آغاز شود.
برای پروژه بیرونی باید پوشش نهایی کل Assembly بعد از Welding و Repair Coatingهای مجاز در Specification تعریف شوند.
کنترل کیفیت پیچ جوشی ساختمانی
کنترل کیفیت Weld Stud فقط مشاهده این نیست که Stud «به ورق چسبیده» باشد.
ISO 14555:2025 الزامات خاص Stud Welding را در حوزه Welding Procedure، Qualification و Production Testing پوشش میدهد.
بسته به سیستم و Requirement پروژه، کنترلها میتوانند شامل موارد زیر باشند:
- Visual Inspection
- کنترل موقعیت Stud
- بررسی Weld Collar
- بررسی Dimensions
- Bend Test در سیستم مناسب
- Mechanical Test طبق Requirement
- Production Test
- ثبت WPS و Parameters
چرا پیچ جوشی بعد از نصب میشکند؟
Failure میتواند از چند ناحیه اتفاق بیفتد و علت همیشه خود Stud نیست.
- Stud Material نامناسب
- Welding Procedure نامناسب
- Fusion ناکافی
- Base Plate بسیار نازک
- Surface Contamination
- Load بیش از طراحی
- Fatigue
- Corrosion
- Stud Diameter نامناسب
- فاصله یا Edge Distance نامناسب
- Heat-Affected Zone نامطلوب
- Fixture Installation نامناسب
پس از Failure بهتر است مشخص شود شکست از Stud، Weld، Heat-Affected Zone یا Base Metal رخ داده است.
چرا جوش استاد کامل تشکیل نمیشود؟
Stud Welding یک فرآیند Controlled Welding است. مشکلات اتصال میتوانند از Surface، Equipment، Consumable یا Procedure ناشی شوند.
آلودگی، Paint، Rust، Material نامناسب یا عدم تطابق Stud و Welding System میتوانند کیفیت را کاهش دهند.
به جای اصلاح تجربی Parameterها، باید علت طبق دستور سازنده تجهیزات و WPS بررسی شود.
آیا پیچ جوشی نیاز به مهره و واشر دارد؟
Threaded Weld Stud یک Threaded Post ایجاد میکند. Fixture معمولاً روی Stud قرار گرفته و با Nut بسته میشود.
وجود Washer به Bearing Surface، Slot/Hole Fixture و طراحی بستگی دارد.
اگر Fixture دارای Hole بزرگ یا Sheet نسبتاً نرم است، Plain Washer میتواند برای توزیع Bearing Load لازم باشد.
برای مشاهده محصولات مرتبط: انواع مهره و انواع واشر را بررسی کنید.
چه مهرهای برای پیچ جوشی مناسب است؟
Nut باید با Thread Diameter، Pitch و Material Stud هماهنگ باشد.
اگر اتصال لرزش دارد، Lock Nut میتواند طبق طراحی بررسی شود.
در محیط دمای بالا باید محدودیت Nylon Insert Nut نیز در نظر گرفته شود.
در هر حال Locking Nut جایگزین Clamp Force صحیح Fixture نیست.
طول پیچ جوشی چگونه انتخاب میشود؟
Overall Length باید علاوه بر طول لازم برای Welding End، ارتفاع Fixture، Washer، Nut و Thread Engagement مناسب را پوشش دهد.
در سفارش بهتر است فقط عبارت «M10 طول 50» نوشته نشود، زیرا Manufacturer ممکن است Length Definition متفاوتی برای Stud Family داشته باشد.
Drawing محصول باید مشخص کند Length از کدام Reference Surface اندازهگیری میشود.
Fine Thread یا Coarse Thread در پیچ جوشی
نوع Pitch باید با Nut و Design هماهنگ باشد.
Coarse Metric Thread در بسیاری از Applicationهای عمومی رایجتر است. Fine Thread ممکن است در Designهای خاص استفاده شود.
در RFQ حتماً Pitch را مشخص کنید، بهخصوص در سایزهایی که Fine Thread نیز در بازار وجود دارد.
آیا پیچ جوشی را میتوان پس از نصب تعویض کرد؟
برخلاف Bolt Through، Stud به Base Metal جوش داده شده و جزء دائمی Fabrication میشود.
Nut و Fixture قابل بازکردن هستند، ولی تعویض خود Stud نیازمند Removal و Repair Welding است.
به همین دلیل در Connectionهایی که احتمال آسیب Stud زیاد است باید Accessibility و Repair Method از ابتدا در نظر گرفته شود.
پیچ جوشی برای اتصال یکطرفه چه مزیتی دارد؟
گاهی پشت ورق داخل Box Section، Tank، Enclosure یا Panel بسته قرار دارد.
در چنین حالتی قرار دادن Nut پشت ورق دشوار است.
Weld Stud اجازه میدهد Thread از سمت قابل دسترس روی Surface ایجاد شود.
این ویژگی در Manufacturing قطعات فلزی و Moduleهای ساختمانی مزیت قابل توجهی دارد.
فاصله پیچهای جوشی از یکدیگر چقدر باشد؟
Spacing ثابت برای همه Studها وجود ندارد.
Stud Diameter، Weld Diameter، Base Plate Thickness، Load Direction، Heat Input و Interaction Stress باید بررسی شوند.
اگر Studها بیش از حد نزدیک باشند، نواحی تنش و اثرات Welding میتوانند روی یکدیگر اثر بگذارند.
Minimum Spacing و Edge Distance باید از Design Standard، Product Data و Detail پروژه استخراج شوند.
پیچ جوشی چقدر از لبه ورق فاصله داشته باشد؟
Edge Distance نیز عدد جهانی ندارد.
قرار گرفتن Weld Stud بسیار نزدیک Edge میتواند Base Metal Failure یا Distortion را افزایش دهد.
قطر Stud و ضخامت Plate بر Detail اثر دارند.
برای عضو سازهای، فاصله از لبه باید در Drawing مشخص باشد.
پیچ جوشی در سازه باربر یا اتصال غیرسازهای؟
این تفکیک برای پروژه اهمیت زیادی دارد.
Attachment غیرسازهای
مانند بعضی Coverها، Clips و تجهیزات فرعی که بار محدود دارند.
Attachment سازهای
اگر Stud بخشی از Load Path اصلی است یا بارهای قابل توجه Static/Fatigue را منتقل میکند، طراحی و Qualification بسیار جدیتر خواهد بود.
پیچ جوشی یا گلمیخ برای سقف کامپوزیت؟
برای اتصال Composite Slab به Steel Beam از Shear Connector Stud طراحیشده برای انتقال برش استفاده میشود.
یک Threaded Weld Stud معمولی جایگزین گلمیخ برشگیر نیست.
ISO 13918 نیز Shear Connector را بهعنوان Stud Type مجزا با نماد SD تعریف میکند.
اگر هدف سقف کامپوزیت است، سفارش باید صریحاً Shear Connector Stud باشد.
پیچ جوشی یا گل میخ عرشه فولادی؟
در سقفهای دارای Steel Deck نیز Shear Stud باید مطابق Structural Design و Welding Procedure مربوط اجرا شود.
عبارت «پیچ جوشی M12» یا «استاد رزوهدار» برای چنین کاربردی محصول مناسبی را توصیف نمیکند.
این دو Keyword از نظر بازار ممکن است نزدیک باشند، ولی از نظر Engineering Intent باید از هم جدا بمانند.
آیا پیچ جوشی روی ورق رنگشده قابل اجرا است؟
Paint، Oxide، Scale و Contamination میتوانند روی Welding Quality اثر بگذارند.
Surface Preparation باید مطابق Welding Procedure و توصیه سیستم انجام شود.
اگر Coating بعد از Welding Repair میشود، نوع Repair System نیز باید با Corrosion Specification سازگار باشد.
نباید فرض کرد Arc Stud Welding از هر Paint Layer بدون اثر عبور میکند.
پیچ جوشی روی ورق گالوانیزه
Welding روی Coated Steel نیازمند Procedure متناسب با Coating و Stud System است.
Zinc در ناحیه Welding تحت حرارت قرار میگیرد و Local Coating Protection ممکن است تغییر کند.
پس از اتصال، Corrosion Protection Weld Zone باید طبق Project Specification بازسازی یا تکمیل شود.
آیا جوش پیچ جوشی نیاز به بازرسی دارد؟
بله، مخصوصاً در اتصالهای مهندسیشده.
ISO 14555:2025 Production Weld Testing و Qualification را بخشی از Quality Framework Stud Welding میداند.
سطح Inspection باید با Criticality اتصال هماهنگ باشد.
در یک Attachment سبک ممکن است Inspection Plan سادهتر باشد؛ در Fatigue یا Structural Application آزمونهای جدیتری لازم میشوند.
آیا پیچ جوشی برای پروژه ساختمانی اقتصادی است؟
قیمت Unit Stud تنها عامل تصمیم نیست.
باید Cost کل Assembly را مقایسه کرد:
- قیمت Stud
- Welding Equipment
- زمان نصب
- سوراخکاری حذفشده
- نیروی کار
- بازرسی
- Repair Rate
- Surface Treatment
در Fabrication پرتعداد، سرعت Stud Welding میتواند هزینه کل را کاهش دهد. در پروژه کمتعداد، Bolt معمولی یا Detail دیگر ممکن است اقتصادیتر باشد.
اشتباهات رایج در انتخاب پیچ جوشی ساختمانی
یکی دانستن با گلمیخ
Threaded Stud و Shear Connector وظیفه یکسانی ندارند.
جوش دادن پیچ معمولی به جای Weld Stud
Material و Weld Geometry محصول باید برای Stud Welding مناسب باشند.
انتخاب فقط بر اساس سایز رزوه
Plate، Weld و Load نیز باید بررسی شوند.
فرض اینکه M12 همیشه از M10 بهتر است
Stud بزرگتر بدون Base Plate مناسب الزاماً اتصال بهتری ایجاد نمیکند.
نادیده گرفتن Fatigue
Static Strength بهتنهایی برای Load سیکلی کافی نیست.
جوش روی Coating بدون Procedure
Surface Condition بر Weld Quality اثر میگذارد.
عدم Repair پوشش ناحیه جوش
در محیط خورنده Weld Zone میتواند نقطه شروع Corrosion باشد.
تغییر محل Stud در کارگاه
در Member سازهای Location باید با Drawing هماهنگ باشد.
نادیده گرفتن WPS
ISO 14555 اجرای Stud Welding را فرآیند کنترلشده میداند.
نوشتن فقط «پیچ جوشی» در RFQ
نوع Stud، Welding Process، Thread و Material باید مشخص شوند.
روش انتخاب پیچ جوشی ساختمانی
راهنمای خرید پیچ جوشی ساختمانی
برای خرید پروژهای عبارت «پیچ جوشی M10» کافی نیست.
| مشخصه | نمونه اطلاعات |
|---|---|
| نوع محصول | Threaded Weld Stud |
| Stud Type | FD / PD طبق نقشه |
| Standard | ISO 13918 |
| Welding Standard | ISO 14555:2025 |
| Thread | M10 |
| Pitch | Coarse طبق نقشه |
| Length | طبق Drawing |
| Material | Weldable Steel طبق Specification |
| Base Material | Structural Steel Plate |
| Plate Thickness | اعلام شود |
| Load Type | Tension / Shear / Combined |
| Coating | طبق شرایط خوردگی |
| Quantity | مثلاً 5,000 عدد |
استاد جوشی رزوهدار M10، نوع Threaded Weld Stud مطابق ISO 13918، جهت اتصال Bracket به Steel Plate، طول نهایی طبق Drawing پروژه، Material مناسب Arc Stud Welding، تعداد 5,000 عدد.
لطفاً Stud Type، Material Grade، Mechanical Properties، Thread Pitch، Overall Length Definition، Welding Process Compatibility، Ferrule در صورت نیاز، Coating و Certificate محصول اعلام شود.
قیمت پیچ جوشی ساختمانی به چه عواملی بستگی دارد؟
- قطر رزوه
- طول Stud
- نوع Stud
- Material Grade
- Thread Length
- Weld End Geometry
- Ferrule
- Surface Finish
- استاندارد تولید
- تیراژ سفارش
- سفارشی بودن ابعاد
- گواهی و کنترل کیفیت
در سفارشهای پروژهای بهتر است هزینه Welding و Inspection نیز جدا از قیمت خود Stud محاسبه شود.
سوالات متداول پیچ جوشی ساختمانی
پیچ جوشی ساختمانی چیست؟
استاندارد پیچ جوشی چیست؟
آیا ISO 14555:2017 هنوز معتبر است؟
تفاوت پیچ جوشی و گل میخ چیست؟
آیا پیچ جوشی همان پیچ معمولی است که جوش داده میشود؟
پیچ جوشی M8، M10 یا M12 کدام بهتر است؟
آیا پیچ جوشی روی ورق نازک قابل استفاده است؟
آیا پیچ جوشی روی سازه فلزی قابل استفاده است؟
آیا پیچ جوشی جای انکر بولت را میگیرد؟
آیا پیچ جوشی به مهره نیاز دارد؟
پیچ جوشی برای نما مناسب است؟
آیا پیچ جوشی گالوانیزه میشود؟
آیا پیچ 8.8 را میتوان به ورق جوش داد؟
چرا پیچ جوشی از ورق جدا میشود؟
برای خرید پیچ جوشی چه اطلاعاتی لازم است؟
منابع فنی پیچ جوشی ساختمانی
استاندارد جاری Welding — Arc Stud Welding of Metallic Materials؛ شامل Quality Requirements، WPS، Qualification اپراتورها و Production Weld Testing: مشاهده ISO 14555:2025
استاندارد Studها و Ceramic Ferruleهای Arc Stud Welding شامل Dimensions، Materials، Mechanical Properties و انواع Threaded Stud و Shear Connector: مشاهده ISO 13918
Amendment منتشرشده برای ISO 13918: مشاهده Amendment 1
جمعبندی؛ پیچ جوشی ساختمانی چه زمانی انتخاب مناسبی است؟
پیچ جوشی ساختمانی زمانی انتخاب مفیدی است که لازم باشد یک نقطه رزوهدار دائمی روی Plate یا Steel Member ایجاد شود و دسترسی پشت ورق محدود باشد یا حذف Hole Through مزیت Fabrication ایجاد کند.
مهمترین نکته این است که Threaded Weld Stud را با Shear Connector یا گلمیخ اشتباه نگیریم. ISO 13918 این محصولات را بهعنوان Stud Typeهای مجزا تعریف میکند.
برای Threaded Attachment میتوان انواع Fully Threaded، Partially Threaded یا مدلهای دیگر را براساس Drawing انتخاب کرد.
Diameter مانند M8، M10 یا M12 بهتنهایی ظرفیت اتصال را تعیین نمیکند. Weld، Base Metal، Plate Thickness، Load Direction و Fatigue Condition همگی در ظرفیت نهایی نقش دارند.
همچنین استفاده از پیچ معمولی و جوش دادن دستی آن نباید بهطور خودکار جای Weld Stud استاندارد قرار گیرد. Material و Welding End باید برای فرآیند مورد نظر مناسب باشند.
ISO 14555:2025 استاندارد جاری Arc Stud Welding است و Quality Control، Welding Procedure، Qualification و Production Testing را پوشش میدهد.
اگر پروژه Outdoor یا خورنده است، Weld Zone نیز باید داخل Corrosion Protection System قرار گیرد. Coating خود Stud بدون حفاظت ناحیه Welding راهکار کاملی نیست.
در نهایت برای سفارش حرفهای، عبارت «پیچ جوشی M10» کافی نیست. Stud Type، Thread، Length، Material، Base Plate، Welding Process و Standard باید مشخص باشند.
نوع Application → Threaded Stud یا Shear Stud → ISO 13918 Type → قطر و طول → Base Metal و ضخامت → Static/Fatigue Load → Welding Procedure مطابق ISO 14555 → Coating و Corrosion → Nut/Washer → کنترل کیفیت
استعلام پیچ جوشی ساختمانی و Fastener پروژه
برای استعلام پیچ جوشی ساختمانی بهتر است Drawing یا حداقل نوع Stud، قطر رزوه، طول، Material، جنس و ضخامت ورق پایه، نوع بار و تعداد را اعلام کنید تا محصول اشتباه با گلمیخ یا Weld Bolt ورقی جایگزین نشود.
برای تکمیل Assembly نیز میتوانید انواع پیچ ، انواع مهره و انواع واشر را در پیچ ابزار بررسی کنید.